轮胎联轴器加工工艺
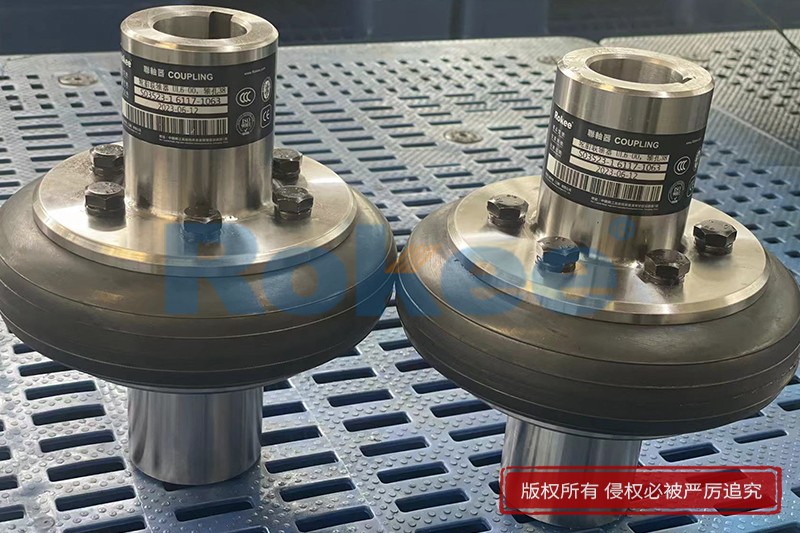
轮胎联轴器作为机械传动系统中的关键柔性连接部件,凭借其优异的减振降噪性能、良好的偏差补偿能力,广泛应用于冶金、化工、矿山、电力等诸多领域。其核心功能的实现,完全依赖于科学严谨的加工工艺体系。从原材料筛选到成品装配,每一道工序的精度控制都直接决定了联轴器的传动效率、使用寿命与运行稳定性。
原材料选型与预处理是轮胎联轴器加工的基础环节,直接决定产品的性能上限。轮胎联轴器主要由金属构件(半联轴器、法兰、压紧环)和弹性元件(轮胎环)两部分组成,两类材料的选型需兼顾力学性能与工况适配性。金属构件通常选用45号钢调质处理或40Cr合金结构钢,这类材料抗拉强度不低于600MPa,能满足重载传动的扭矩承载需求;针对轻量化需求场景,也可选用符合标准的铝合金材料。弹性轮胎环作为核心功能部件,材料选择需根据工况精准匹配,常规场景可选用高弹性天然复合橡胶,其优异的回弹性能实现3-5°的角向补偿,有效吸收冲击能量;恶劣环境下则优先采用氯丁复合橡胶或丁腈橡胶,这类材料耐油、耐臭氧、耐高温性能更优,工作温度范围可拓展至-40℃至+100℃,能适应户外、油污或腐蚀介质环境。
原材料入库后需经过严格的预处理工序。金属材料需进行成分分析和力学性能测试,确保材质符合设计要求;随后通过正火或调质热处理细化晶粒,提升材料韧性与强度。橡胶原料则需经过密炼工艺,将生胶与硫化剂、补强剂等助剂按精准配比混合,控制密炼温度与时间,保证橡胶化合物的均匀性与稳定性。对于组分配件的轮胎环,还需提前对金属骨架进行除锈、磷化处理,增强橡胶与金属的粘结强度,避免后续使用中出现脱粘失效。
金属构件的精密机械加工是保障联轴器装配精度的核心环节,主要涵盖下料、车削、铣削、攻牙、键槽加工等工序。下料工序采用锯切或剪切方式,根据设计尺寸精准裁切圆钢坯料,预留合理的加工余量,避免后续加工因余量不足导致尺寸偏差。车削加工分为粗车与精车两步,先通过粗车去除坯料多余材料,初步成型法兰端面、外径、台阶及轴孔;再进行精车加工,严格控制关键尺寸公差,如法兰端面圆跳动公差需控制在0.08mm以内,轴孔配合采用H7/js6精度等级,表面粗糙度Ra值控制在1.6μm以下,确保与轴系的精准配合。
车削完成后进入铣削加工阶段,主要针对联轴器的爪部结构进行成型加工。先通过粗铣初步铣出爪部外形,再更换精密刀头进行精铣,保证爪部表面光滑平整;随后对爪部及四周边缘进行倒角处理,去除锋利边缘,避免装配时划伤轮胎环。顶丝攻牙工序需先在预设位置钻孔并倒角,再选用匹配规格的丝锥进行攻牙,确保螺纹精度与顺畅度,保障后续紧固件的连接可靠性。键槽加工则根据设计尺寸选用专用拉刀,通过拉削工艺一次性成型,保证键槽的尺寸精度与平行度,确保动力传递的稳定性。
弹性轮胎环的成型加工是决定联轴器柔性性能的关键工序。传统整体式轮胎环采用模压硫化工艺,将密炼后的橡胶原料注入专用模具,在预设温度与压力下完成硫化反应,使橡胶与金属骨架牢固结合;硫化过程中需严格控制温度曲线与保温时间,避免出现欠硫或过硫现象,确保橡胶的弹性与强度达标。对于分块式轮胎环,则需先将橡胶原料加工成条状弧状块,再通过折弯成型,其帘线方向需与轴线成45°角,相邻两层帘线方向垂直布置,以保证轮胎环的抗扭性能。部分高性能轮胎环还需进行抽样解剖检查,确保橡胶与帘线之间无剥层、无气泡,金属骨架与橡胶的粘结强度符合要求。
表面处理与装配工序是轮胎联轴器加工的收尾环节,直接影响产品的耐腐蚀性与使用安全性。金属构件需进行表面防锈处理,常用工艺包括发黑、镀锌或喷漆,其中发黑处理通过氧化反应在金属表面形成致密氧化膜,有效防止锈蚀;户外使用的构件则优先采用喷漆处理,提升耐候性。装配工序需遵循标准化流程,先通过定位销确保两半联轴器的同轴度,再将轮胎环精准放置于两半联轴器之间,通过压紧环和螺栓进行固定;螺栓紧固力矩需严格按设计要求执行,避免过紧导致轮胎环变形,或过松引发运行振动。装配完成后需在产品表面标注规格参数,便于后续选型与维护。
成品检测是保障加工质量的一道防线,需覆盖尺寸精度、力学性能与运行稳定性等多个维度。尺寸检测采用三坐标测量仪或百分表,对轴孔直径、法兰外径、键槽尺寸等关键参数进行检测,确保符合设计公差要求;平衡精度检测需在动平衡试验机上完成,高速传动场景需达到G2.5级精度,降低运行振动与噪声。性能检测包括扭矩加载试验、疲劳寿命试验与补偿能力测试,确保联轴器在额定载荷下能稳定运行,疲劳寿命不低于标准要求,径向、轴向及角向补偿能力达标。此外,还需对轮胎环进行外观检查,确保表面无凹陷、裂纹,金属构件无影响强度的裂纹、夹渣等缺陷。
轮胎联轴器的加工工艺是一个集材料科学、精密机械加工与弹性体成型技术于一体的系统工程。从原材料筛选到成品检测,每一道工序都需严格遵循技术规范,通过精准的参数控制与质量管控,才能实现精度与性能的双重保障。随着高端装备制造业的发展,数字化制造技术与新材料的应用将不断推动轮胎联轴器加工工艺的升级,进一步提升产品的可靠性与适配性,为机械传动系统的高效稳定运行提供更有力的支撑。


Tire coupling is a widely used flexible transmission component in modern mechanical systems, featuring a simple and compact structure composed of a tire-shaped elastic rubber body and metal connecting halves. Designed for stable torque transmission between rotating shafts, it stands out for its outstanding elastic deformation capacity and excellent adaptive compensation performance. The tyre coupling can effectively offset angular, parallel and axial shaft misalignments generated during equipment operation, lowering installation precision requirements and avoiding extra mechanical stress on bearings and other key parts. Its low torsional stiffness and superior damping properties efficiently absorb operational vibrations and impact loads, reducing mechanical noise and mitigating wear of matching components. Requiring no lubrication and featuring easy installation and convenient component replacement, it delivers stable long-term performance and strong adaptability for various general industrial transmission scenarios.
标签:联轴器,联轴器厂家,联轴器生产厂家,联轴器制造厂家,轮胎联轴器厂家,轮胎联轴器生产厂家,轮胎联轴器制造厂家,轮胎式联轴器厂家,轮胎式联轴器生产厂家,轮胎式联轴器制造厂家,荣基工业科技(江苏)有限公司
《轮胎联轴器加工工艺》更新于2025年12月25日
