开口轮胎联轴器安装流程
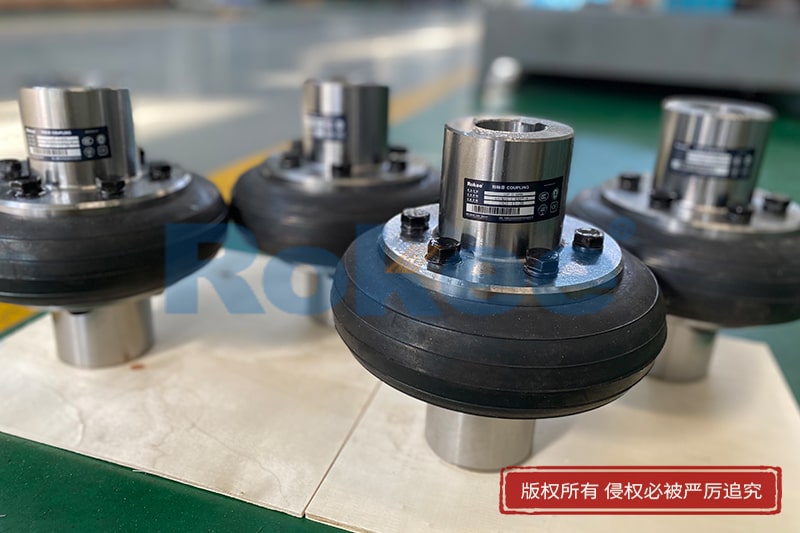
开口轮胎联轴器作为轮胎式联轴器的重要分支,凭借其橡胶轮胎体可径向开口拆分的独特结构,无需轴向移动电机、减速器等轴系核心部件即可完成安装与更换,大幅降低了狭小空间工况下的装配难度,在通用机械、矿山设备、建筑机械等多个领域的中低转矩传动系统中广泛应用。与闭合式轮胎联轴器相比,开口式结构虽简化了拆装流程,但对安装精度、操作规范性的要求并未降低,科学规范的安装流程是保障其传动稳定性、延长使用寿命的核心前提。
安装前的准备工作是确保安装顺利推进的基础,需从安全确认、部件检查、工具准备及工况清理四个维度落实。安全层面,必须先切断设备总电源,悬挂“禁止合闸,正在作业”的警示标识,防止安装过程中设备意外启动引发安全事故;同时,作业人员需佩戴防护眼镜、防滑手套等防护用品,避免联轴器边缘锐角划伤或部件坠落砸伤。部件检查环节,首先核对开口轮胎联轴器的型号规格,确认其额定转矩、许用转速、轴孔尺寸等参数与设备轴系匹配;检查橡胶轮胎体是否存在裂纹、老化、变形等缺陷,金属半联轴器、螺栓、螺母等部件有无锈蚀、损伤,螺纹是否完好;对于带键槽的轴系,需确认键的尺寸与键槽匹配,避免出现配合间隙过大或过盈量超标问题。
工具准备需根据安装需求配齐校准工具与紧固工具,核心包括经过校准的扭矩扳手(确保螺栓紧固力矩精准)、百分表或千分表(用于轴系对中检测)、塞尺、砂纸、清洗剂、毛刷等;若轴系表面存在锈蚀或毛刺,还需准备锉刀等打磨工具。工况清理方面,需彻底清除主动轴、从动轴轴端表面及联轴器轴孔内的锈迹、灰尘、油污、杂质等,尤其要清理掉影响摩擦系数的润滑脂残留,避免安装后出现传动打滑现象;清理完成后,可用干净抹布擦拭干燥,确保轴面与轴孔接触面洁净平整。
核心安装步骤需遵循“轴系对中—半联轴器装配—轮胎体安装—螺栓紧固”的逻辑顺序,每一步骤均需严格把控精度。轴系对中调整,这是保障联轴器长期稳定运行的关键。开口轮胎联轴器虽具备一定的位移补偿能力,但过量的轴系偏差会加速橡胶轮胎体老化,增加运行振动与噪声。对中调整需同时控制径向偏心、角向偏差及轴向间隙三个维度:径向偏心可通过百分表检测,确保偏差在产品允许范围之内,一般中低转速工况下不超过0.2mm;角向偏差需检测两轴端面的平行度,可通过塞尺测量端面不同位置的间隙,确保间隙差值符合要求;轴向间隙需根据设备运行时的热胀冷缩量预留合理空间,避免运行时轴系轴向窜动导致轮胎体受挤压损坏。若对中偏差超标,需通过调整电机底座垫片厚度或移动减速器位置进行校正,直至各项偏差均满足规范。
第二步是半联轴器与轴系的装配。将两个金属半联轴器分别套入主动轴与从动轴的预设位置,注意轴的插入深度需符合要求,一般应使轴端与半联轴器内端面平齐或不超过半联轴器齿根位置,插入过短会导致轴系打滑,插入过长则可能引发轴端干涉损坏部件。对于紧配合的轴系,可采用加热半联轴器的方式辅助装配,加热温度需控制在合理范围,避免高温影响金属部件性能;装配过程中切勿强行敲击半联轴器,防止轴系变形或螺纹损伤。若为键连接装配,需先将键嵌入轴的键槽内,涂抹少量防锈剂后再套入半联轴器,确保键与键槽完全贴合,无松动现象。装配完成后,可手动转动半联轴器,确认其转动灵活无卡滞。
第三步是开口轮胎体的安装,这是开口式结构特有的装配环节,需利用轮胎体的径向开口特性精准对位。将开口轮胎体的开口处对准其中一个半联轴器的凸缘,沿径向套入并调整位置,使轮胎体上的螺栓孔与半联轴器的螺栓孔精准对齐;随后将另一个半联轴器调整至对应位置,同样确保螺栓孔对齐,再将开口轮胎体的另一侧套入该半联轴器凸缘。安装过程中需注意轻拿轻放,避免过度拉伸或扭曲橡胶轮胎体,防止其内部纤维增强层受损;若轮胎体与半联轴器凸缘配合过紧,可适当调整半联轴器位置,切勿强行按压,必要时可在配合面涂抹少量干燥滑石粉辅助装配,严禁使用油脂类润滑剂。
第四步是螺栓紧固,需严格遵循“对称均匀、分步紧固”的原则。首先将所有螺栓穿过轮胎体与半联轴器的螺栓孔,套上垫圈并初步拧紧螺母,确保螺栓无歪斜、螺纹啮合良好;随后使用校准后的扭矩扳手,按照对角线对称的顺序分步紧固,每一步紧固力矩控制在额定力矩的1/3,经过2-3次循环逐步拧紧至产品规定的额定力矩,避免单侧一次性拧紧导致轮胎体受力不均、变形或螺栓受力失衡。紧固完成后,需检查所有螺栓的紧固状态,确认无松动或遗漏。
安装完成后并非直接投入运行,需进行安装后校验与空载试运行。校验环节检查三个方面:一是再次用百分表检测轴系对中精度,确认紧固螺栓后无对中偏差回弹;二是手动转动联轴器,观察其转动是否顺畅,有无卡滞、异响或橡胶轮胎体与其他部件干涉现象;三是检查橡胶轮胎体的安装位置,确保其无扭曲、无过度拉伸,与半联轴器贴合紧密。校验合格后进行空载试运行,启动设备运行10-15分钟,期间密切观察联轴器运行状态,监测振动、噪声是否正常,螺栓有无松动迹象,橡胶轮胎体是否出现异常发热现象。若发现振动超标、异响或螺栓松动等问题,需立即停机,排查对中偏差、螺栓紧固力矩或部件配合问题,整改后重新试运行。
此外,安装过程中还需关注几个关键注意事项。一是避免橡胶轮胎体接触腐蚀性介质或尖锐物体,防止表面受损;二是螺栓紧固必须使用校准后的扭矩扳手,严禁凭经验随意拧紧,过大的紧固力矩会导致轮胎体局部挤压变形,过小则无法保证连接可靠性;三是对于非圆轴或带D型切口的轴系,需确保键槽或切口位置避开联轴器的夹紧部位,避免紧固时因受力不均导致部件损坏;四是安装完成后,建议在设备运行24小时后再次对螺栓进行复紧,作为初期防松措施,防止运行振动导致螺栓松动。
开口轮胎联轴器的安装流程虽因结构特性简化了拆装操作,但对安装精度、操作规范性的要求丝毫不能降低。从安装前的准备,到轴系对中、半联轴器装配、轮胎体安装、螺栓紧固的核心步骤,再到安装后的校验与试运行,每个环节都需严格把控关键要点。只有遵循科学的安装流程,才能充分发挥开口轮胎联轴器的减振缓冲、位移补偿优势,保障传动系统稳定高效运行,延长设备整体使用寿命。对于复杂工况下的安装作业,建议由专业技术人员现场指导,确保安装质量符合设备运行要求。


Tire coupling is a widely used flexible transmission component in modern mechanical systems, featuring a simple and compact structure composed of a tire-shaped elastic rubber body and metal connecting halves. Designed for stable torque transmission between rotating shafts, it stands out for its outstanding elastic deformation capacity and excellent adaptive compensation performance. The tyre coupling can effectively offset angular, parallel and axial shaft misalignments generated during equipment operation, lowering installation precision requirements and avoiding extra mechanical stress on bearings and other key parts. Its low torsional stiffness and superior damping properties efficiently absorb operational vibrations and impact loads, reducing mechanical noise and mitigating wear of matching components. Requiring no lubrication and featuring easy installation and convenient component replacement, it delivers stable long-term performance and strong adaptability for various general industrial transmission scenarios.
标签:开口轮胎联轴器,开口轮胎联轴器厂家,开口轮胎联轴器生产厂家,开口轮胎联轴器制造厂家,联轴器,联轴器厂家,联轴器生产厂家,联轴器制造厂家,轮胎联轴器厂家,轮胎联轴器生产厂家,轮胎联轴器制造厂家,轮胎式联轴器厂家,轮胎式联轴器生产厂家,轮胎式联轴器制造厂家,荣基工业科技(江苏)有限公司
《开口轮胎联轴器安装流程》更新于2026年7月10日
